Kako se prave grafitni dijelovi
Ostavi poruku
Kako se prave grafitni dijelovi?
Proces proizvodnje grafitnih dijelova
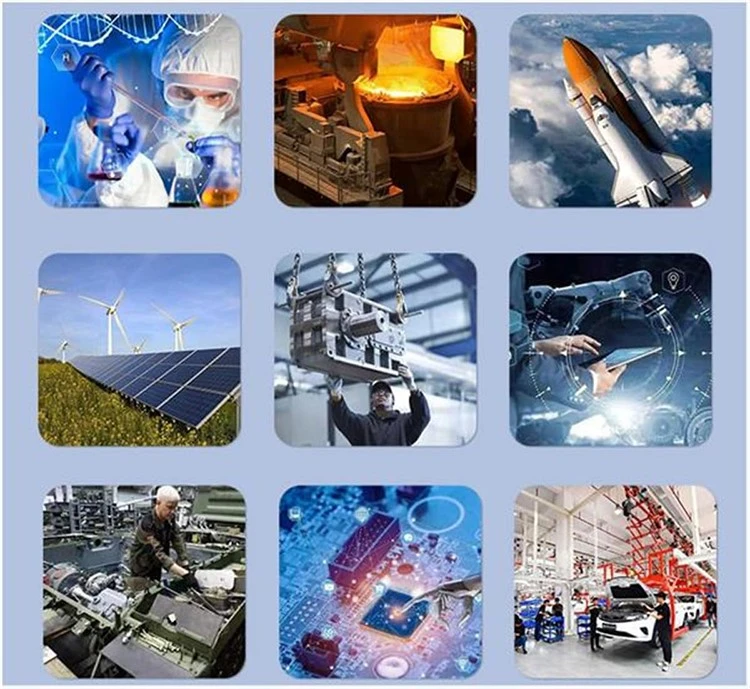
Iako se grafitni dijelovi mogu činiti običnima, oni su sastavljeni od materijala s izuzetnim svojstvima, koji se široko koristi u poljima kao što su nuklearni reaktori, proizvodnja poluvodiča, metalurgija i zrakoplovstvo. Dakle, kako se točno proizvode ovi precizni grafitni dijelovi?
Prvi korak u proizvodnji grafitnih dijelova je odabir odgovarajućih sirovina. Industrijski, naftni koks ili smola se obično koristi kao osnovni agregat; ove sirovine odlikuju se visokim sadržajem ugljika i niskim nivoom nečistoća. Nakon što se koks usitnjava u prah, pomiješa se u određenim omjerima sa vezivnim sredstvima-kao što je smola od ugljenog katrana-i ubacuje se u gnječilicu, gdje se zagrijava i miješa kako bi se formirala savitljiva smjesa poput paste-.
Drugi korak je formiranje. Ovisno o zahtjevima oblika završne komponente, mogu se koristiti različite metode, uključujući prešanje u kalupe, izostatičko prešanje ili ekstruziju. Na primjer, jednostavni dijelovi u obliku blokova- mogu se formirati pomoću hidrauličke prese; tanke šipke ili cijevi se proizvode postupkom ekstruzije; dok se izostatičko prešanje koristi za proizvodnju vrhunskih-proizvoda sa složenom geometrijom i odličnim izotropnim svojstvima. U ovoj fazi formirana zelena tijela ostaju relativno mekana i posjeduju vrlo nisku mehaničku čvrstoću.
Slijedi kritična faza toplinske obrade. Prvo, formirana zelena tijela se stavljaju u peć za pečenje i polako zagrijavaju na približno 1000 stepeni u uvjetima bez kisika-. Ovaj proces, poznat kao pečenje (ili karbonizacija), služi za karbonizaciju veziva, čime se čvrsto vezuju čestice agregata kako bi se formirao proizvod na bazi ugljika- sa određenim stepenom mehaničke čvrstoće. Međutim, u ovoj fazi materijal još uvijek sadrži značajan broj unutarnjih pora, a njegova gustoća i čvrstoća tek treba da dosegnu svoje optimalne razine.
Da bi se povećala gustoća, potrebna je impregnacija: pečeni proizvodi se stavljaju u autoklav, gdje se stvara vakuum prije ubrizgavanja tečne smole. Ovo prisiljava smolu da prodre u unutrašnje pore, nakon čega se izvodi drugi ciklus pečenja. Ovaj ciklus impregnacije-i-može se ponoviti dva do tri puta, što rezultira značajnim poboljšanjem gustine i mehaničke čvrstoće materijala.
Nakon višestrukih ciklusa impregnacije i pečenja, materijal ulazi u završnu fazu visoko{0}}temperaturne obrade: grafitizaciju. Na ekstremno visokim temperaturama u rasponu od 2600 stepeni do 3000 stepeni, atomski raspored unutar strukture ugljenika prolazi kroz transformaciju, prelazeći od neuređene, turbostratične strukture do uređene, kristalne strukture grafita. Ovaj proces daje materijalu izuzetnu električnu provodljivost, toplotnu provodljivost i visoku -temperaturnu otpornost.
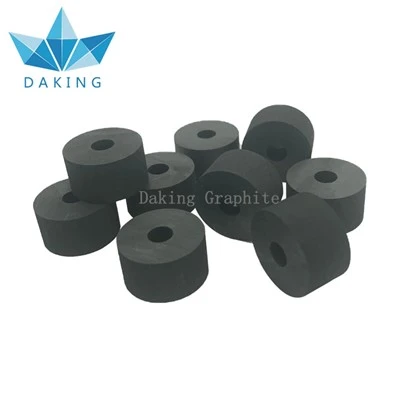
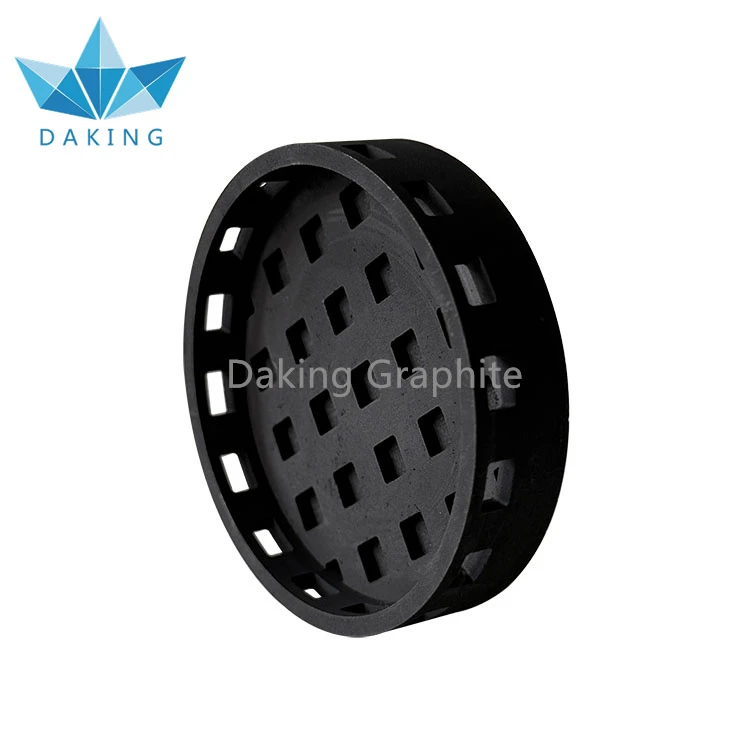
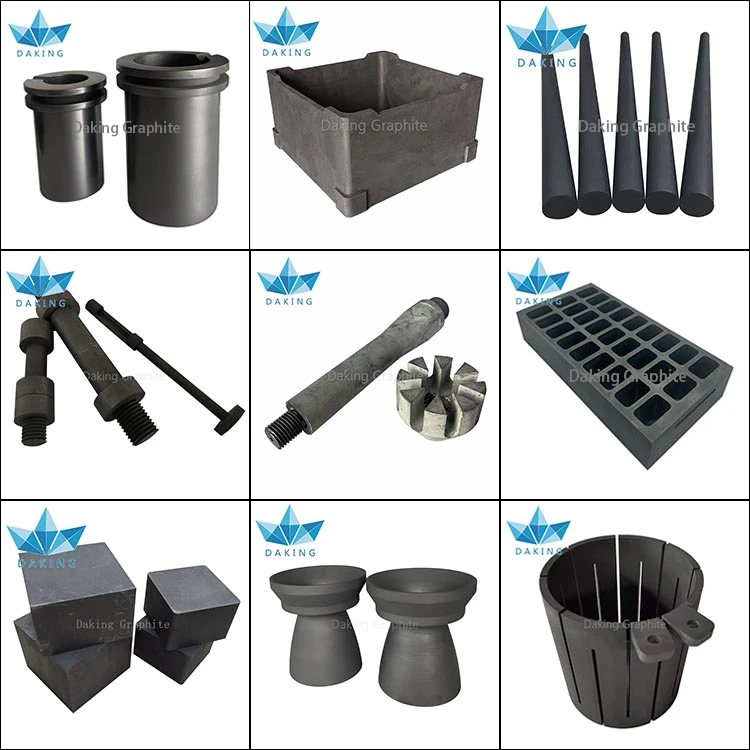
Poslednji korak je precizna obrada. Nakon grafitizacije, grafitni blokovi se podvrgavaju preciznoj mašinskoj obradi-uključujući sečenje, tokarenje, glodanje i bušenje-upotrebom dijamantskih alata za proizvodnju raznih složenih komponenti u strogom skladu sa inženjerskim crtežima. Za aplikacije koje zahtijevaju ultra{4}}visoku čistoću, materijali se podvrgavaju daljem tretmanu hlorom na visokim{5}}temperaturama ili prečišćavanju halogenom kako bi se eliminisale nečistoće u tragovima.
Kroz ove složene i pedantne procese, obični blokovi koksa se na kraju pretvaraju u grafitne komponente izuzetnih performansi, igrajući nezamjenjivu ulogu kako u industrijskom tako iu visoko{0}}tehnološkom sektoru.
Industrija primjene
Povezani proizvodi
O nama

FAQ